Q235B 钢板是应用最广泛的碳素结构钢之一,其牌号中的“Q”代表屈服强度,“235”表示厚度小于等于16毫米时下屈服强度不低于235兆帕,“B”级则要求钢材在20摄氏度下具有规定的冲击吸收能量。凭借良好的强度、塑性和焊接性能,Q235B 钢板被大量用于建筑结构、桥梁、机械制造和车辆零部件等领域。要获得性能稳定的 Q235B 钢板,需要经历炼铁、炼钢、连铸、加热、热轧、冷却以及精整检验等一系列严格工序,每一环节都会影响最终钢板的尺寸精度与力学性能。
Q235B 钢板的生产首先从炼铁和炼钢开始。铁矿石、焦炭和石灰石等原料在高炉中经过高温还原反应生成铁水,铁水随后被送入转炉或电炉进行冶炼。在转炉中,通过吹入高纯度氧气,使铁水中的碳、硅、锰等元素发生氧化反应,从而将碳含量降低到约0.20%以下。为了满足 Q235B 对硫、磷等有害元素的要求,冶炼过程还会进行脱硫、脱磷和炉外精炼,精确调整化学成分并去除气体和夹杂物。成分合格的钢水被送往连铸机,在结晶器和冷却水的作用下连续凝固成具有一定厚度、宽度和长度的板坯,为后续轧制提供原料。
连铸板坯经过表面检查和清理后,会被送入加热炉加热至约1150摄氏度至1250摄氏度,使钢坯内部组织均匀,并具有良好的塑性以便轧制。加热后的板坯先经高压水除鳞去除表面氧化铁皮,然后进入粗轧机和精轧机组进行多道次轧制。在粗轧阶段,板坯厚度被迅速减薄、宽度得到控制;精轧阶段则在较高温度下将钢板轧制到目标厚度,并保证板形和尺寸精度。合理的终轧温度一般控制在850摄氏度至900摄氏度左右,这样既能使奥氏体晶粒细化,又为后续冷却获得细小的铁素体和珠光体组织创造条件,从而使 Q235B 钢板具备稳定的强度和良好的塑性。
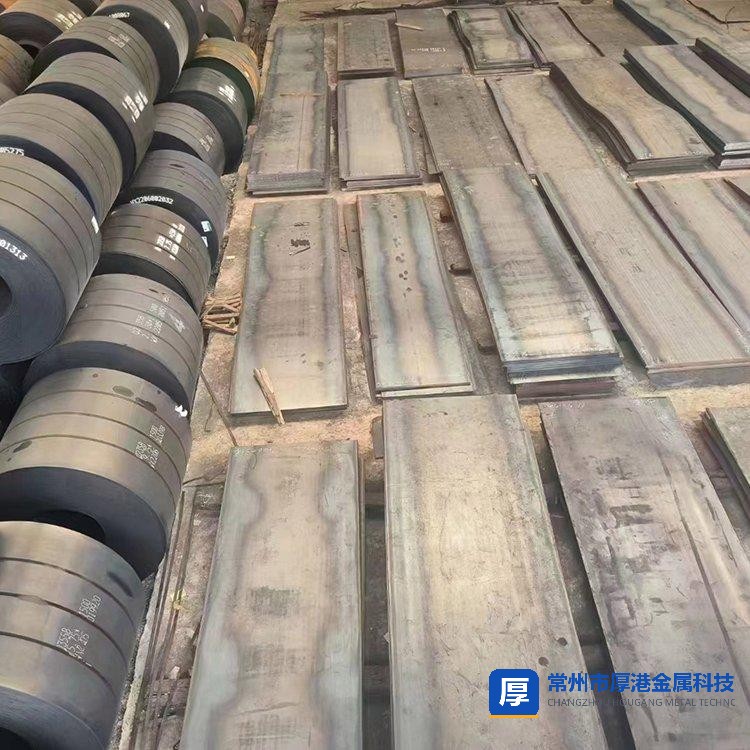
热轧后的 Q235B 钢板需要经过控制冷却、精整和检验才能作为合格产品出厂。轧件通常在输出辊道上进行层流冷却或自然空冷,冷却速度和终止温度直接影响钢板的晶粒尺寸和力学性能。冷却后的钢板进入矫直机消除内应力和板形缺陷,再按照订单要求进行切边、切定尺、表面检查和喷印标记。质量检验环节会依据相关标准取样,进行拉伸试验、弯曲试验和冲击试验,确认屈服强度、抗拉强度、伸长率以及20摄氏度冲击功等指标满足要求。只有化学成分、尺寸、表面质量和力学性能全部合格的 Q235B 钢板,才会被标记、包装并发往用户,用于各类工程结构之中。